Hír

Milyen rendszerek alkotják a modern betonblokk gyártósort?

2026-11-05 0 Hagyj üzenetet

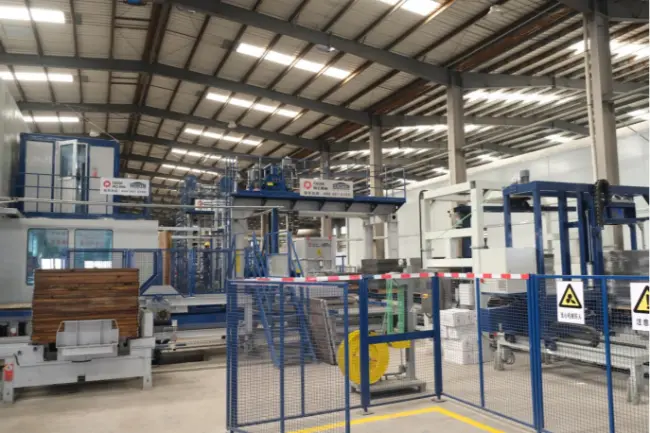
Egy korszerű betontömb gyártósor több, egymással összefüggő rendszerből áll: nyersanyag-tárolás és adagolás, betonkeverés, anyagszállítás, tömbformázás, raklapkezelés, térhálósítás, késztermék-kockázás és -csomagolás, valamint központi vezérlés. Ezek a rendszerek együttesen az adalékanyagokat, cementet, vizet és más megfelelő anyagokat kész betontömbökké és burkolati termékekké alakítják át összehangolt gyártási folyamat révén.

A gyártósor azonban nem egyszerűen ugyanabban a gyárban telepített gépek gyűjteménye. Minden rendszernek kompatibilis sebességgel kell működnie, kezelnie kell a szükséges anyagmennyiséget, és meg kell felelnie a következő szakasz gyártási igényeinek. Nagy teljesítményűblokkgyártó gépPéldául nem tudja biztosítani a várt teljesítményt, ha a keverő túl lassan szállítja a betont, vagy a kikeményítő rendszer nem tudja időben feldolgozni a fröccsöntött termékeket.


Azok a gyártók, akik új gyárat terveznek vagy egy meglévő létesítményt korszerűsítenek, az első lépés a megfelelő kiválasztása felé, ha megértik, hogyan működnek együtt ezek a rendszerek.betonblokk gyártósor.

1. Melyek a főbb rendszerek a betonblokk gyártósoron?

A teljes gyártósor általában nyolc funkcionális rendszerre osztható. A pontos konfiguráció a céltermékektől, a szükséges teljesítménytől, az automatizálási szinttől, a gyári elrendezéstől és a beruházási tervtől függ.

1.1 Nyersanyag tárolási és adagolási rendszer

Minden betontermék az alapanyagokkal kezdődik. Minőségük, állaguk és arányaik közvetlenül befolyásolják a kész blokkok tulajdonságait.

Egy tipikus nyersanyag-kezelési és adagolási rendszer a következőket tartalmazza:

•Aggregátumtároló edények homok, zúzott kő és egyéb adalékanyagok tárolására.

•Cement silók ömlesztett cement tárolására.

•Csavaros szállítószalagok a cement adagoló berendezésbe történő továbbításához.

•Aggregált adagoló berendezés különböző anyagfrakciók mérésére.

•Víz- és adalékanyag-adagoló egységek a betonkeverék szabályozásához.

Az adagolórendszer méri az egyes összetevők szükséges mennyiségét, mielőtt azok a keverőbe kerülnének. A pontos adagolás segít fenntartani a keverék jellemzőit az egyik gyártási tételről a másikra.

A helyben elérhető aggregátumokkal vagy újrahasznosított anyagokkal dolgozó gyártók esetében az anyagjellemzők különös figyelmet érdemelnek. A nedvességtartalom, a szemcseméret-eloszlás, az osztályozás és az anyag változékonysága egyaránt befolyásolhatja az adagolási folyamatot.

Mit kell figyelembe venniük az ügyfeleknek?

Értékelésekor abeton adagoló rendszer blokkgyártáshoz, vegye figyelembe az aggregátumtípusok számát, a szükséges adagolási pontosságot, a tárolási kapacitást és a kívánt keverővel való kompatibilitást.

Ha az üzem ipari melléktermékek, például pernye vagy acélsalak felhasználását tervezi, az adagolási konfigurációnak figyelembe kell vennie ezek kezelési jellemzőit és a keverék tervezési követelményeit is. Nem minden másodlagos anyag alkalmas minden betontermékhez.

1.2 Betonkeverő rendszer

A nyersanyagok mérése után a keverőrendszerbe kerülnek.

Ennek a szakasznak az a célja, hogy a cementet, az adalékanyagokat, a vizet és az egyéb engedélyezett összetevőket egyenletesen eloszlassa a keverékben. A hagyományos kész betonalkalmazásoktól eltérően sok betontömb-gyártási folyamatban viszonylag alacsony esésű vagy félszáraz betonkeverékeket használnak.

A keverőrendszer a következőket tartalmazhatja:

•Főanyag betonkeverők.

•Face-mix mixerek külön felületi réteget igénylő termékekhez.

•Keverő platformok és etetőberendezések.

•Víz- és adalékanyag-adagoló rendszerek.

•Szállítószalagok vagy serleges felvonók kevert beton szállítására.

Egyes gyártósorok külön pigmentkeverő rendszert is tartalmaznak a színes járólapok és egyéb dekoratív betontermékek gyártásához.

A keverési minőség többet befolyásol, mint a kész blokk megjelenését. Az inkonzisztens keverék az anyageloszlás, a tömörítési viselkedés, a méretek és a termék szilárdságának változásához vezethet.

Mit kell figyelembe venniük az ügyfeleknek?

Abetonkeverő blokkgyártó géphez a szükséges gyártási ciklus, a tétel mennyisége, a beton összetétele és a termékválaszték szerint kell kiválasztani.

Szintén fontos különbséget tenni a specifikációs lapon megadott keverési kapacitás és a blokkgépbe szállított tényleges felhasználható beton mennyisége között. A keverőnek elég gyorsan kell előkészítenie és ki kell ürítenie az anyagot ahhoz, hogy támogassa a folyamatos alakítási műveleteket.

1.3 Anyagszállító és -elosztó rendszer

Keverés után a friss betont szükségtelen késedelem és anyagleválasztás nélkül kell az alakítógépbe szállítani.

Ez a szerepe a szállító és elosztó rendszernek.

A gyártási elrendezéstől függően a következőket tartalmazhatja:

•Szállítószalagok adalékolt és kevert betonhoz.

•Kanalas liftek függőleges anyagszállításhoz.

•Beton szállító garatok.

•Face-mix és base-mix elosztó eszközök.

•Etetőkeretek és anyagelosztó mechanizmusok.

A kétrétegű térburkolólap-gyártásnál az alapanyag és a homlokanyag külön keverést és adagolást igényelhet.

A jól megtervezett szállítórendszer szinkronban tartja az anyagellátást a blokkgéppel. Ezenkívül csökkenti a szükségtelen kézi kezelést, és segít fenntartani a szervezettebb termelési folyamatot.

A sor ezen részét néha alábecsülik a gyártervezés során. Még egy alkalmas keverő- és formázógép sem tud folyamatosan működni, ha az anyagátadás visszatérő szűk keresztmetszetté válik.

Mit kell figyelembe venniük az ügyfeleknek?

Tervezéskor ateljesen automata betonblokk gyártósor, vizsgálja meg a keverő és a formázógép közötti távolságot, a szállítószalag kapacitását, az átadási pontokat és az anyagáramok számát.

Az elrendezésnek minimálisra kell csökkentenie a szükségtelen átviteleket, miközben elegendő hozzáférést kell biztosítania az ellenőrzéshez, tisztításhoz és karbantartáshoz.

1.4 Főblokk-formázó rendszer

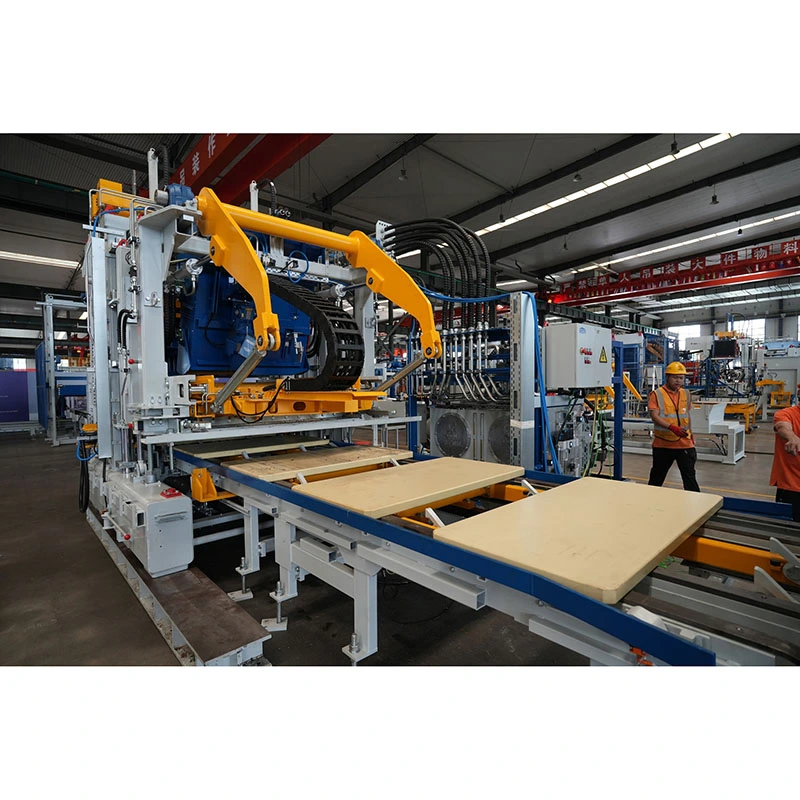
A blokkgyártó gép a gyártósor központi alakító egysége. Az elkészített betonkeverékeket meghatározott méretű, formájú és felületi jellemzőkkel rendelkező termékekké alakítja.

A legtöbb modern automata betontömb gép öntőrendszerek, vibráció, hidraulikus nyomás és ellenőrzött anyagadagolás kombinációját alkalmazza a betontermékek előállításához.

Egy tipikus formáló rendszer a következőket tartalmazza:

•A gép fő kerete.

•Forma és szabotázsfej szerelvények.

•Vibrációs rendszer.

•Hidraulikus rendszer.

•Anyag adagoló rendszer.

•Raklap adagoló és pozicionáló mechanizmus.

•Elektromos és automatizálási vezérlések.

A gyártás során a szükséges betonkeveréket szétosztják a formaüregekbe. Vibráció és préselés, majd tömörítse az anyagot a megadott termékformára. A frissen öntött termékek ezt követően a következő szakaszba kerülnek.

A különböző formakonfigurációk lehetővé teszik egy gépplatform különböző termékek gyártását, a gép működési tartományától és a kompatibilis berendezések beállításától függően.

A gyakori alkalmazások a következők:

•Üreges betontömbök.

•Tömör betontömbök.

•Beton járólapok.

•Szegélykövek és szegélykövek.

•Gyepburkoló és vízáteresztő burkolat.

•Lejtős védő blokkok.

•Egyéb előregyártott betontermékek.

A gép vibrációs technológiája, formatervezése, adagolási elrendezése és működési paraméterei mind befolyásolják az alakítási teljesítményt.

Mit kell figyelembe venniük az ügyfeleknek?

Amikor kiválasztunk egyautomata betonblokk készítő gép, ne kizárólag a meghirdetett ciklusidejére összpontosítson.

Ellenőrizze a tényleges termékméreteket, a szerszámonkénti termékek számát, a rendelkezésre álló formakonfigurációkat, a vibrációs rendszert, a termék maximális magasságát és a kompatibilitást a tervezett betonkeverékkel.

A szabványos üreges tömbökhöz alkalmas gépek eltérő szerszámokat vagy konfigurációt igényelhetnek nagy burkolati termékek vagy speciális betonelemek gyártásához.

1.5 Raklapkezelő és keringtető rendszer

A gyártási raklapok fontos szerepet játszanak az automatizált betonblokk-gyártásban.

A formázás során támasztófelületet biztosítanak, és a frissen formált termékeket a későbbi kezelési és kikeményedési szakaszokon keresztül továbbítják. Számos automatizált gyártósoron ugyanazok a raklapok keringenek vissza a formázógépbe, hogy újra felhasználják.

Egy tipikus raklapkezelő rendszer a következőket tartalmazhatja:

•Automatikus raklapadagolók.

•Raklappozícionáló eszközök.

•Nedves-blokk szállítószalagok.

•Felvonók és süllyesztők.

•Finger autók vagy transzfer autók.

•Üres raklap visszatérő szállítószalagok.

•Raklapgyűjtő és pufferelő berendezések.

A keringési folyamat általában a következő sorrendet követi:

①Egy üres raklapot szállítanak és helyezik el a blokkgépen.

②A frissen fröccsöntött termékek a raklapra kerülnek.

③A raklap és a zöld blokkok a kikeményedési terület felé mozognak.

④Kikeményedés után a késztermékeket leválasztják a raklapról.

⑤Az üres raklap visszakerül a formázógépbe egy újabb gyártási ciklusra.

Ez egy folyamatos hurok, nem pedig egyirányú szállítási folyamat.

A raklap specifikációi is számítanak. A méreteknek, síkságnak, merevségnek, súlynak és az ismétlődő rezgésekkel szembeni ellenállásnak meg kell egyeznie a blokkgéppel és a kezelőberendezéssel.

Mit kell figyelembe venniük az ügyfeleknek?

Amikor kiválasztja abetonblokk gép raklapkezelő rendszer, értékelje a teljes körforgási ciklushoz szükséges raklapok számát, az átviteli sebességet, a raklapanyagot és a kezelési módot.

Az elégtelen raklapmennyiség még akkor is megszakíthatja a termelést, ha a fő gép és a kikeményítő berendezés megfelelő kapacitással rendelkezik.

1.6 Kikeményedés és Green-Block kezelőrendszer

A frissen formázott betontömbök nem állnak azonnal készen a kezelésre, egymásra rakásra vagy szállításra. Megfelelő kikeményedési körülményekre van szükségük a szükséges szilárdság és tartósság kialakításához.

A pácoló rendszer a frissen formált termékek mozgását, tárolását és érlelését kezeli.

Az üzem termelési méretétől és elrendezésétől függően a gyakori konfigurációk a következők:

Pácoló állványok

A raklapon lévő friss termékek a kijelölt állványpozíciókba kerülnek. Ez az elrendezés megszervezi a kikeményedési teret és támogatja a szisztematikus raklapkeringést.

Ujj-autó-keményítő rendszerek

Egy ujjas kocsi szállítja át a raklapokat a gyártási terület és a szárítási pozíciók között. Általában automatizált gyártósorokon használják szervezett térhálósító állványokkal vagy kamrákkal.

Magas szintű térhálósító rendszerek

A felvonók, az utaskocsik és az automatizált tárolóberendezések többszintű száradási területeken mozgatják a raklapokat. Ezek a rendszerek segíthetik a rendelkezésre álló gyári terület kihasználását.

Padló vagy udvar kikeményítése

Egyes termelési létesítmények kijelölt padlóterületeket használnak a pácolásra és a termékek ideiglenes tárolására. Ez a megközelítés több kézi kezelést is jelenthet, az automatizálás mértékétől függően.

A megfelelő kikeményítési mód a termék típusától, a gyártási mennyiségtől, a rendelkezésre álló helytől, a helyi klímától és a szükséges kezelési hatékonyságtól függ.

Érdemes megjegyezni, hogy a kikeményedés nem egyszerűen tárolási művelet. A hőmérséklet, a páratartalom, a kikeményedés időtartama és a termékkezelés körülményei egyaránt befolyásolják a beton szilárdságának alakulását.

Mit kell figyelembe venniük az ügyfeleknek?

Értékelésekor abetonblokk keményítő rendszer, nézzen túl a rendelkezésre álló tárolóhelyek számán.

Vegye figyelembe a teljes raklap körforgási ciklust, a kikeményedési kapacitást, a környezeti feltételeket, a termékkezelési követelményeket, és azt, hogy a kikeményedett raklapok hogyan térnek vissza a kirakodási és kockázási szakaszba.

A keményítő rendszernek képesnek kell lennie arra, hogy a formázógép teljesítményét a friss termékek lemaradása nélkül alkalmazza.

1.7 Késztermék kockás és csomagolási rendszer

Kikeményedés után a betontermékek a késztermék-kezelő részlegbe kerülnek.

Ennek a rendszernek a fő célja a termékek leválasztása a raklapról, stabil kötegekbe rendezése és tárolásra vagy szállításra való előkészítése.

A tipikus felszerelés a következőket tartalmazza:

•Automata kockák.

•Tömbleválasztók.

•Termék szállítószalagok.

•Raklap visszaküldési rendszerek.

•Pántoló vagy csomagoló gépek.

•Késztermék szállító berendezés.

Az automatikus kockarendszer a kikeményedett blokkokat meghatározott kötegkonfigurációkba rendezi. A berendezés kialakításától függően a termékeket a gyártási raklapokról is le tudja választani, és az üres raklapokat visszajuttatja a keringtető rendszerbe.

A csomagolóberendezés ezután rögzíti a kész kötegeket tároláshoz, kezeléshez vagy szállításhoz.

A forgalmazóknak, építőipari vállalkozóknak és infrastrukturális projekteknek beszállító gyártók számára különösen fontos a késztermék rész. A rosszul szervezett halmozás vagy kezelés károsíthatja a termékeket, miután befejezték az alakítási és kikeményedési folyamatokat.

Mit kell figyelembe venniük az ügyfeleknek?

Amikor kiválasztunk egyautomata betontömb kockázó és csomagoló rendszer, győződjön meg arról, hogy kompatibilis a termék méreteivel, kötegkonfigurációival, kezelési követelményeivel és a fő gép kimenetével.

Kevés a fröccsöntő kapacitás növelése, ha a kockázó- és csomagolóberendezések nem tudják összehasonlítható mértékben feldolgozni a késztermékeket.

1.8 Központi elektromos vezérlő és automatizálási rendszer

A végső rendszer összekapcsolja a különböző gyártási szakaszokat, és összehangolja működésüket.

A modern automata gyártósorok általában PLC-alapú vezérlőrendszereket, ipari érintőpaneleket, érzékelőket és kommunikációs hálózatokat használnak a berendezések mozgásának és gyártási folyamatainak kezelésére.

A konfigurációtól függően a vezérlőrendszer a következőket tudja koordinálni:

•Összesített adagolás és anyagadagolás.

•A keverő működése és az anyagleadás.

•Anyag betáplálás és elosztás.

•Blokkolja a gépmozgásokat és az alakítási ciklusokat.

•Raklap áthelyezési és kikeményítési műveletek.

•Késztermékek kezelése.

•Berendezések állapotának figyelése és gyártási adatgyűjtés.

A központosított vezérlés segíti a kezelőket a gyártási folyamat koordinált interfészről történő nyomon követésében, ahelyett, hogy minden gépet önállóan kezelnének.

A digitális megfigyelési képességek a karbantartás tervezését is támogathatják azáltal, hogy hozzáférést biztosítanak a berendezések működési információihoz, és azonosítják a figyelmet igénylő körülményeket.

Mit kell figyelembe venniük az ügyfeleknek?

Értékelésekor aPLC vezérlőrendszer egy automata blokk gyártósorhoz, ellenőrizze a vezérlőplatformot, a berendezések kommunikációs követelményeit, a rendelkezésre álló üzemi adatokat, a riasztási funkciókat és a távfelügyelet hatókörét.

A vezérlőrendszernek megfelelő hozzáférést kell biztosítania a hibaelhárításhoz, a paraméterek beállításához és a rutin karbantartáshoz.

2. Hogyan működnek együtt ezek a rendszerek egy komplett gyártósoron?

Hasznos minden rendszer külön-külön megértése. De egy gyári beruházó számára fontosabb kérdés, hogy a berendezés hogyan működik egy gyártási folyamatként.

Egy tipikus automata betonblokk gyártási munkafolyamat a következőképpen foglalható össze:Nyersanyag tárolás→ Adagolás→ Keverés→ Anyagszállítás→ Blokkképzés→ Raklap átvitel→ Gyógyítás→ Kockavágás→ Csomagolás→ Késztermék tárolása

Az üres raklapok ezután visszatérnek a formázógépbe, befejezve a körforgási ciklust. Minden egyes szakasz az előző és a következő szakasz teljesítményétől függ.

Például, ha az adagoló- és keverőrendszerek nem tudnak elegendő betont szállítani, előfordulhat, hogy a blokkgépnek várnia kell az anyagra. Ha a raklap áthelyezése túl lassú, a frissen öntött termékek felhalmozódhatnak a gép körül. Ha a kikeményítő rendszernek nincs elegendő kapacitása, a teljes termelési folyamat korlátozódhat.

Ez az oka annak, hogy a teljes teljesítmény akomplett betonblokk gyártósor koordinált rendszerként kell értékelni, nem pedig az egyes gépek specifikációinak összehasonlításával.

Melyik rendszernek van legnagyobb befolyása a termelési kapacitásra?

Nincs egyetlen válasz minden gyárra.

A főblokk gép biztosítja az alakítási képességet, de a tényleges termelési teljesítmény a teljes sor kapacitásától és működési ritmusától függ.

Számos tényező érdemel különös figyelmet:

•Adagolás és keverés: Biztosíthat-e a rendszer elegendő betont a szükséges időközönként?

•Blokk kialakítása: El tudja érni a gép a szükséges ciklusidőt és termékmennyiséget öntőformánként?

•Raklap forgalom: Elegendő raklap áll rendelkezésre a folyamatos termelés fenntartásához?

•Kikeményedés: Képes-e a rendszer befogadni a szükséges mennyiségű zöld terméket?

•Kockavágás és csomagolás: Feldolgozhatók-e a késztermékek lemaradás nélkül?

A berendezés kiválasztásának egy hasznos módja, ha a gyártósor konfigurációjának véglegesítése előtt minden szakaszban azonosítják a potenciális szűk keresztmetszetet.

3. Hogyan válasszák ki az ügyfelek a megfelelő betonblokk gyártósort?

Nem minden gyártónak van szüksége teljesen automatizált, nagy kapacitású gyárra. A megfelelő gyártósor az, amely megfelel a vállalkozás tényleges termelési igényeinek, és szükségtelen beruházások nélkül támogatja a jövőbeni fejlődését.

Az árajánlatkérés előtt az Ügyfélnek tisztáznia kell néhány kulcsfontosságú tényezőt.

3.1 Határozza meg céltermékeit

Kezdje a gyártani kívánt termékekkel. Főleg üreges blokkokat és tömör blokkokat gyárt épületek építéséhez? Tervez-e térburkoló kockák, szegélykövek, fűburkolatok vagy dekoratív betontermékek gyártását?

A különböző termékekhez különböző formák, anyagösszetételek, adagolási elrendezések és formázási paraméterek szükségesek.

Egy egyértelműen meghatározott termékportfólió köré tervezett gyártósort könnyebb konfigurálni és értékelni.

3.2 Reális termelési követelmények kiszámítása

Ne válasszon gépet kizárólag azért, mert a meghirdetett kapacitása vonzónak tűnik. Ehelyett számítsa ki a szükséges napi vagy műszakos teljesítményt a várható rendelések, üzemórák, termékméretek és formakonfigurációk alapján.

Kérje meg a szállítókat, hogy pontosítsák:

•A kapacitás kiszámításához használt termékméretek.

•Termékek száma formánként.

•A gép ciklusideje.

•Várható üzemidő.

•Gyártási feltételezések és működési feltételek.

•Függetlenül attól, hogy a feltüntetett kimenet a fő gépre vagy a teljes gyártósorra vonatkozik.

Ezek a részletek értelmesebbé teszik a beszállítói összehasonlításokat.

3.3 A nyersanyagok és a helyi körülmények értékelése

Az alapanyagok elérhetősége régiónként jelentősen eltér.

Egyes gyártók főként természetes homokra és adalékanyagokra támaszkodnak, míg mások megfelelő ipari melléktermékeket vagy újrahasznosított anyagokat használnak betonkészítményeik részeként.

Az éghajlati viszonyok is számítanak. A magas hőmérséklet, páratartalom, csapadék és az évszakos változások befolyásolhatják az anyagtárolást, a nedvességszabályozást, a kikeményedést és a gyári működést.

Egy alkalmasbetonblokk gyártó üzem konfigurációja ezért a tényleges helyi termelési feltételeken kell alapulnia, nem pedig egy szabványos felszerelési csomagon.

3.4 Válassza ki a megfelelő automatizálási szintet

Az automatizálásnak valódi működési követelményt kell megoldania.

A félautomata gépsor alkalmas lehet alacsonyabb termelési célokkal, rendelkezésre álló munkaerővel vagy korlátozott kezdeti beruházási költségvetéssel rendelkező gyártók számára.

A teljesen automatikus gyártósor megfelelőbb lehet, ha a termelési mennyiség, a termékválaszték, a raklapforgalom és a munkaerő-gazdálkodás magasabb szintű integrációt indokol.

A konfigurációk összehasonlításakor vegye figyelembe a teljes beruházási kört, beleértve az anyagmozgatást, a raklapok keringését, a keményedést, a kockázást, a csomagolást és a vezérlőrendszereket.

3.5 Tervezze meg a gyári elrendezést a berendezés megrendelése előtt

A gyári terek és berendezések elrendezése befolyásolja az anyagáramlást, a termékkezelést és a jövőbeni bővítést.

A gyártósor megerősítése előtt tekintse át:

•Rendelkezésre álló gyári alapterület és épületmagasság.

•Nyersanyag tárolási és szállítási hozzáférés.

•A berendezések alapjai és a telepítési követelmények.

•Szállítószalag útvonalak és átadási pontok.

•Kikeményedés és késztermék tárolási kapacitás.

•Elektromos ellátás, víz és sűrített levegő igény.

•Karbantartási hozzáférés és lehetséges bővítési hely.

A jól megtervezett elrendezés csökkenti a felesleges anyagmozgatást, és kezelhetőbbé teszi a napi működést.

4. Miért fontosabb egy kiegyensúlyozott gyártósor, mint egyetlen nagy teljesítményű gép?

Csábító, hogy a beruházási költségvetés nagy részét a fő blokkgyártó gépre összpontosítsuk. Végül is ez a berendezés leglátványosabb darabja és az alakítási folyamat központja.

De egy gyártósor csak annyira hatékony, amennyire a leggyengébb működési láncszeme.

Tekintsünk egy nagy sebességű fröccsöntő géppel, de alulméretezett keverővel rendelkező gyárat. Lehet, hogy a gépnek várnia kell a betonra. Előfordulhat, hogy egy másik gyár elegendő keverési és alakító kapacitással rendelkezik, de túl kevés raklappal rendelkezik, ami korlátozza a térhálósodáson áthaladó termékek számát.

Ezek nem elszigetelt berendezési problémák. Ezek rendszerszintű konfigurációs problémák.

Egy kiegyensúlyozott gyártósornak három dolgot kell elérnie:

Folyamatos anyagellátás: Az adagolásnak, keverésnek és szállításnak támogatnia kell a formázógép gyártási ritmusát.

Folyamatos termékforgalom: A raklapadagolásnak, a nedves blokkok kezelésének, a kikeményítésnek és a raklap visszaszállításának összehangolt hurokként kell működnie.

Illesztett downstream kapacitás: A kockázásnak, a csomagolásnak és a késztermék kezelésének lépést kell tartania a kikeményedett termékek mennyiségével.

Az ügyfelek számára ez a teljes gyártási konfigurációk összehasonlítását jelenti, ahelyett, hogy egy gép árát vagy névleges kapacitását külön-külön vizsgálnák.

5. Hogyan közelíti meg a QGM a betonblokk gyártósor konfigurációját

Miután az alaprendszerek és azok összefüggései tisztázottak, a következő lépés egy olyan berendezésgyártó azonosítása, amely képes a gyártósort a gyár tényleges igényeihez igazítani.

Több mint 40 éves tapasztalattal rendelkezik a betontermékek gépiparában,QGM (Quangong Machinery Co., Ltd.)betonblokk-készítő berendezéseket és gyártósoros megoldásokat kínál különböző piacokat és termékalkalmazásokat kiszolgáló gyártók számára.

2014-ben a QGM teljesen felvásárolta a német Zenith Maschinenfabrik GmbH vállalatot, amely akkoriban több mint 60 éves mérnöki múlttal rendelkezett, és technológiai kutató-fejlesztő központot hozott létre Németországban. Ezzel a német mérnöki szakértelem a QGM szélesebb körű berendezésfejlesztési és gyártási képességeibe került.

Ahelyett, hogy minden projektet azonos berendezéscsomagként kezelne, a gyártósor tervezésénél figyelembe kell venni a tervezett termékeket, nyersanyagokat, gyártási célokat, a gyári elrendezést és a szükséges automatizálási szintet.

5.1 Berendezési lehetőségek a különböző gyártási követelményekhez

A QGM berendezés-portfóliója számos gépsorozatot tartalmaz, amelyeket különféle betontermék-gyártási alkalmazásokhoz terveztek.

•ZN sorozat: Teljesen automatikus blokkgyártó gépek szervo-hajtású vibrációs technológiával és rugalmas gyártási konfigurációkkal.

•T sorozat: Több termékből álló fröccsöntő alkalmazásokhoz tervezve, állítható gyártási paraméterekkel és konfigurációkkal a különböző betontermékekhez.

•ZENITH sorozat: Német tervezésű berendezési megoldások, beleértve a bevált többrétegű gyártási technológiát, mint például a ZENITH 940.

A megfelelő gép a céltermékektől, a szükséges teljesítménytől, a formakonfigurációtól és a gyártási folyamattól függ.

Például egy több blokk- és burkolati termékkategóriára összpontosító gyártó előnyben részesítheti a rugalmas formakonfigurációkat és az állítható vibrációs paramétereket. Egy többrétegű gyártást igénylő projekt eltérő gépkoncepciót és anyagmozgatási elrendezést is értékelhet.

5.2 Alakítási technológia integrálása gyártósor-automatizálással

A főgép csak egy része a teljes gyártási megoldásnak.

A projekt konfigurációjától függően a gyártósor tervezése magában foglalhatja az adagoló- és keverőberendezéseket, az anyagszállítást, a raklapkezelést, a kikeményítési elrendezéseket, a kockázást és a kapcsolódó automatizálási rendszereket is.

A QGM Intelligens Equipment Cloud Service Platformja digitális berendezéskezelési lehetőségeket biztosít, beleértve az online berendezésfigyelést, a távoli frissítéseket, a hiba előrejelzését és diagnosztizálását, a berendezések állapotfelmérését és a működési állapotjelentéseket.

Ezek a funkciók segítik a gyártókat a berendezések üzemeltetési információinak elérésében, és támogatják a szisztematikusabb karbantartás-menedzsmentet.

A termelés láthatóságának javítására törekvő üzemeknél a digitális monitorozás kiegészítheti a gyártási folyamatba már beépített mechanikai és elektromos automatizálást.

5.3 A konfigurálást az Ügyfél gyártási követelményeivel kell kezdeni

A megfelelő gyártósor nem feltétlenül a legnagyobb vagy a leginkább automatizált.

Egy új gyár esetében a prioritás egy olyan gyakorlatias gyártási folyamat kialakítása lehet, amely lehetővé teszi a jövőbeni bővítést. Egy meglévő gyártó esetében a hangsúly az anyagkezelés javításán, további terméktípusok bevezetésén vagy a kiválasztott gyártási szakaszok korszerűsítésén állhat.

Amikor egy projektet megvitatnak a QGM-mel, a gyártóknak információkat kell készíteniük a következőkről:

•Célozza meg a betontermékeket és azok méreteit.

•Szükséges termelési teljesítmény műszakonként vagy naponként.

•Elérhető alapanyagok és keverék jellemzők.

•Gyári méretek és helyszíni feltételek.

•Kívánt automatizálási szint.

•Meglévő berendezések, ha a projekt frissítéssel jár.

Ez az információ hasznosabb kiindulópontot ad a megfelelő értékeléséhezautomata betonblokk gyártósor konfigurációt.

6. Végső gondolatok: Építse fel a termelési rendszert vállalkozása köré

A modern betonblokk gyártósor egy integrált gyártási rendszer. A nyersanyagkezelés, az adagolás, a keverés, az alakítás, a raklapok keringtetése, a kikeményítés, a kockázás, a csomagolás és az automatizálás egyaránt hozzájárul a végső gyártási eredményhez.

Az ügyfelek számára a legfontosabb döntés nem egyszerűen az, hogy melyik blokkgyártó gépet vásárolják meg. Így lehet beállítani a teljes gyártási folyamatot az általuk gyártani kívánt termékek, a rendelkezésükre álló anyagok és a piacuk által igényelt teljesítmény köré.

A QGM egyesíti a betonblokk gyártási tapasztalatait ZN, T és ZENITH berendezéssorozataival a különböző gyártási alkalmazások kiszolgálása érdekében.

Új betonblokk-gyárat tervez, vagy meglévő gyártósort korszerűsít? Forduljon a QGM-hez a céltermékek, a gyártási követelmények és a berendezés konfigurációjának megbeszéléséhez. A jól összehangolt termelési rendszer a gyár igényeinek megértésével kezdődik.

GYIK

1. Milyen berendezések szükségesek egy komplett betontömb gyártósorhoz?

A komplett betonblokk gyártósor jellemzően nyersanyagtároló és adagoló rendszert, betonkeverőt, anyagszállító berendezést, blokkgyártó gépet, raklapkezelő rendszert, keményítőrendszert, automata kockát, csomagolóberendezést és központi vezérlőrendszert tartalmaz. A pontos konfiguráció a gyártási kapacitástól, a termékválasztéktól és az automatizálási követelményektől függ.

2. Mi a szerepe a blokkgyártó gépnek a gyártósoron?

A blokkgyártó gép a központi alakító egység. Formákat, vibrációt, préselést és ellenőrzött anyagadagolást használ a betonkeverékek olyan termékekké formálásához, mint például üreges blokkok, tömör tömbök, útburkoló tömbök és szegélykövek.

3. Miért fontos a kikeményítő rendszer a betontömbgyártásban?

A kikeményedés lehetővé teszi, hogy a frissen öntött betontermékek megfelelő körülmények között kialakítsák a szükséges szilárdságot és tartósságot. Egy megfelelően konfigurált szárítórendszer kezeli a terméktárolást, a raklapos keringést, valamint a zöld és kikeményedett blokkok mozgatását is a gyártósoron keresztül.

4. Minden betonblokk gyártósoron szükség van automatikus raklapkezelő és kockázó rendszerekre?

Nem feltétlenül. A kisebb vagy félautomata üzemek kézi vagy targoncás kezelést alkalmazhatnak. A nagyobb automatizált létesítmények gyakran tartalmaznak automatikus raklapadagolókat, szállítószalagokat, keményítő szállítórendszereket, kockákat és csomagolóberendezéseket a kézi kezelés csökkentése és a termékmozgások összehangolása érdekében.

5. Hogyan válasszam ki a megfelelő automata betonblokk gyártósort?

Kezdje a céltermékek, a szükséges termelési teljesítmény, a rendelkezésre álló nyersanyagok, a gyári elrendezés és az automatizálási követelmények meghatározásával. Ezután értékelje az egyes gyártási szakaszok kapacitását, beleértve az adagolást, a keverést, az alakítást, a raklapok keringését, a kikeményítést és a kockázást. A teljes konfigurációnak meg kell felelnie az üzemeltetési követelményeknek, nem pedig egyedül a fő gép névleges kapacitására hagyatkozni.

Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás